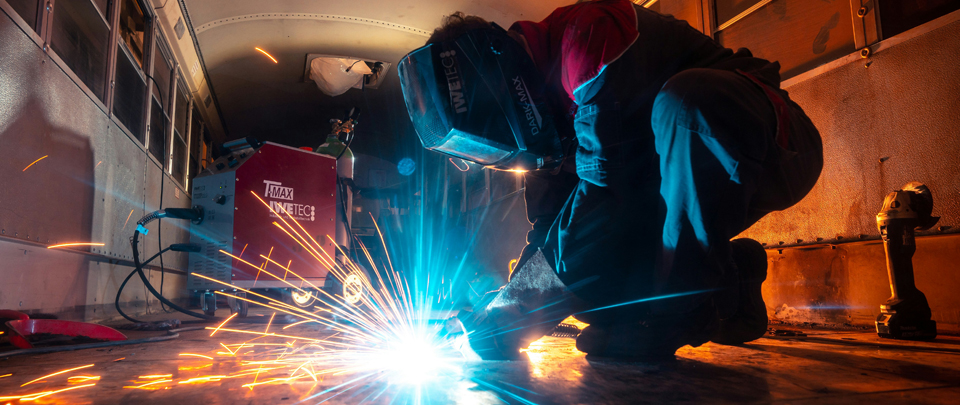
Электрическая сеть или автономный генератор электрической энергии относятся к источникам повышенной опасности и при их использовании необходимо соблюдать ряд положений, исчерпывающий перечень которых приведен в ПУЭ. Одно из важнейших правил в этой области –обязательное наличие заземления.
Зачем заземлять сварочное оборудование
Любая электроустановка в обязательном порядке содержит по меньшей мере два проводящих компонента, снабженные изолирующими покрытиями. Конструктивно элементы оборудования размещаются в металлическом корпусе. В случае пробоя или ухудшения качества изоляции в результате механических повреждений, как следствия естественного старения и по иным причинам рабочее напряжение может попасть на корпус. В этом случае прикосновение к нему приводит к поражению электрическим током.
Для устранения этого нежелательного эффекта корпус оборудования и остальные элементы его конструкции, изначально не предназначенные для использования в качестве проводников, принудительно соединяют с землей, потенциал которой приниматься за нулевой. В результате при повреждении изоляции ток уходит в землю, на корпусе не появляется опасное напряжение, отсутствует разность потенциалов и человек надежно защищен от удара током.
Как заземляется сварочный аппарат
С учетом важности организации заземления для текущей эксплуатации на корпусе любой сварочной установки предусмотрена штатная болтовая клемма. Дополнительно с землей соединяется также та клемма выходной (понижающей) обмотки сварочного трансформатора, которая работает на провод прямого подсоединения к свариваемой детали.
Кроме того, сварочное оборудование подключается к источнику с выходным напряжением не свыше 660 В, что также положительно сказывается на эффективности функционирования системы заземления.
Основные требования к заземлению сварочного оборудования
Требования к заземлению непосредственно вытекают из его функционального назначения и принципа действия. Они сводятся к следующим простым положениям, выполнение которых не представляет больших проблем и требует только аккуратности
1
к внешнему заземляющему контуру принудительно подключаются все металлические компоненты сварочного аппарата, не выполняющие функции проводников электрического тока (кожух, силовой каркас и т.д.);
2
каждый сварочник считается выделенной электроустановкой и на основании этого заземляется всегда индивидуально (отдельным проводом нельзя соединять отдельные электроустановки с землей шлейфом);
3
предельно допустимое сопротивление заземляющих цепей установлено на уровне 5 Ом.
Применение устройств защитного отключения вместо заземления допустимо как исключение, при сухой погоде и только при кратковременной работе не в условиях повышенной опасности.
Варианты заземления сварочного оборудования
На практике применяется две основные схемы организации заземляющего контура сварочного оборудования: горизонтальная и вертикальная.
Основные компоненты вертикального заземлителя – металлические пластины, уголки и трубы, которые забиваются или закапываются в землю в вертикальном положении по рядной схеме или в виде треугольника, а затем дополнительно соединяются между собой траверсами из такого же металла под сварку.
Наиболее популярны заземлители, собираемые из стальных элементов. Использование для их построения алюминиевых деталей запрещается из-за быстрого разрушения места контакта с медным проводом, вызываемой электрохимическими коррозионными процессами. Возникновение последних неизбежно из-за наличия влаги.
Обращение к горизонтальной схеме практикуется в тех ситуациях, когда реализация вертикальной структуры невозможна. Горизонтальный заземлитель отличается от вертикального преимущественно ориентацией образующих его рабочих элементов.
Рекомендуемая схема заземления сварочного аппарата
Вертикальная схема из-за своей потенциально большей эффективности при прочих равных условиях рассматривается как предпочтительная. Сказывается простота достижения минимального сопротивления растекания из-за большей толщины слоя грунта, контактирующего с отдельными компонентами заземляющей структуры.
Заземляющий провод фиксируется на заземлителе сваркой или на шпильке с дополнительной защитой от ослабления крепежной гайки. Использование для этой цели хомута допустимо только как времянка. Место стыка для минимизации рисков роста контактного сопротивления и снижения эффективности заземления целесообразно герметизировать нанесением смолы или слоя водостойкой мастики.
Для формирования замкнутого контура протекания сварочного тока заземляется также свариваемая деталь. Наиболее практичный способ для этого – применение отдельного провода с зажимом-крокодилом на его рабочем конце.
Дополнительные меры защиты
При организации системы заземления целесообразно по возможности дополнять заземление защитным и дифференциальным автоматом, а также устройством ограничения напряжения холостого хода, в т.ч. динамического.
При выполнении сварки в металлических цистернах и прочих емкостях, котлах, судовых отсеках и аналогичных им эта рекомендация переходит в разряд требований. Кроме того, сварщик должен работать под контролем двух наблюдающих в диэлектрических перчатках и галошах, стоя на коврике из диэлектрического материала, а также иметь обвязку. Последняя требуется для того, чтобы при наступлении нештатной ситуации его можно было немедленно вытащить наружу без необходимости доступа в область повышенной опасности.
Провода для заземления – обзор марок
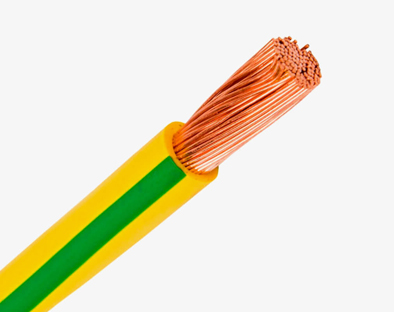
Из соображений удобства выполнения собственно сварочных работ провод заземления выполняется отдельным и механически не связан с кабелем держателя электродов. Любой провод, на который возлагаются функции элемента заземления, обязательно должен иметь медные гибкие многопроволочные жилы с площадью поперечного сечения не менее 6 кв. мм.
В качестве заземляющего провода популярен ПУГВ, а также могут использоваться такие его ближайший аналоги как ПУВ, ПВ третьего и более высоких классов гибкости и другие. Наличие желто-зеленой расцветки оболочки желательно, но не является обязательным.
В части пожарной безопасности – оболочка не должна распространять горение при одиночной прокладке.
Вместо провода целесообразно использовать подходящие по длине специализированные заземляющие кабели на их основе. Отличаются наличием концевых клемм для крепления к заземлителю и к корпусу сварочника.
Заземляющая клемма и требования к ней
Клемма болтовая, кроме фиксирующей гайки необходимо обязательно применять шайбы для минимизации переходного сопротивления за счет увеличения площади контакта.
Контроль заземления сварочного оборудования
Любое сварочное оборудование обслуживается по планово-предупредительной схеме. В перечень соответствующих мероприятий входят такие работы как
1раз в месяц проверяется визуальным контролем на исправность изоляции всех токоведущих цепей;
2
тестером выявляется отсутствие межвитковых замыканий обмоток трансформатора.
При выявлении неисправностей и выхода параметров цепей заземления за допустимые пределы использование сварочного аппарата запрещено до устранения неисправности.
Нужен кабель для сварочного аппарата? Отправьте заявку и мы предложим лучшую цену!

 Кабель оптом со склада